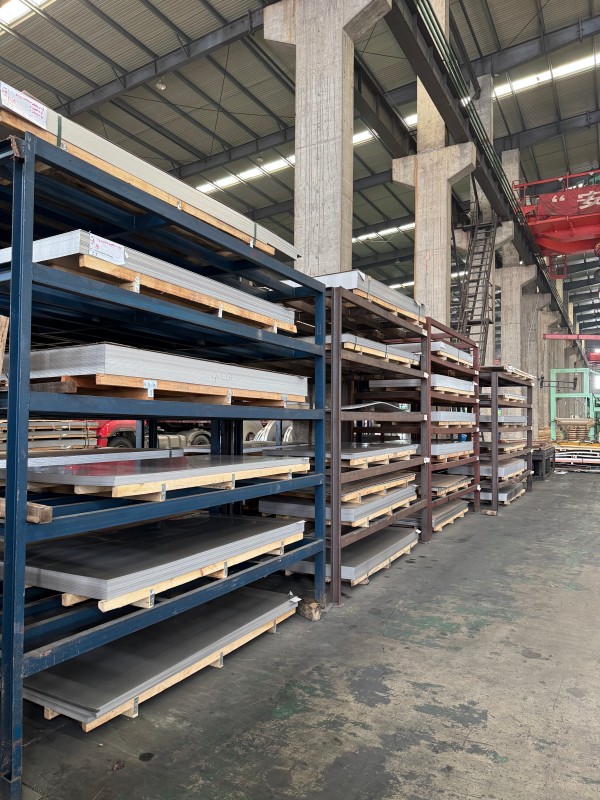
Vroče valjana pločevina iz nerjavečega jekla 304
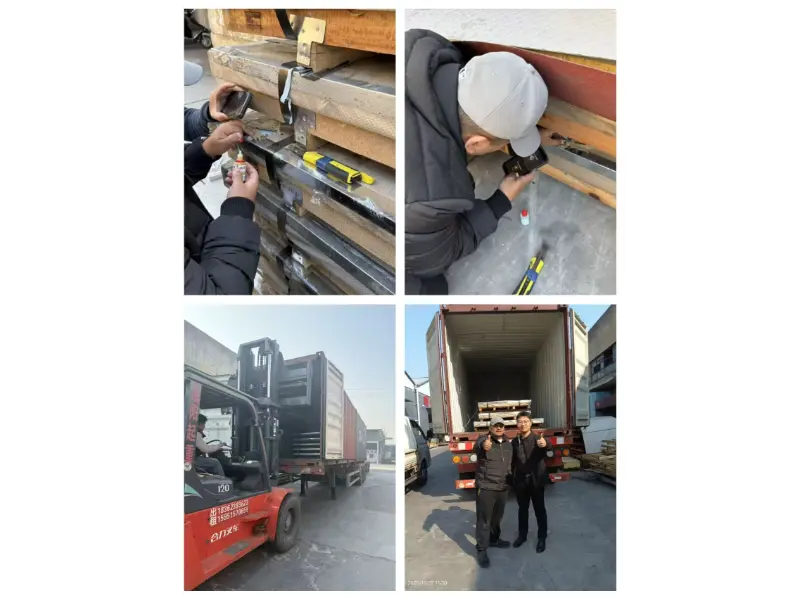
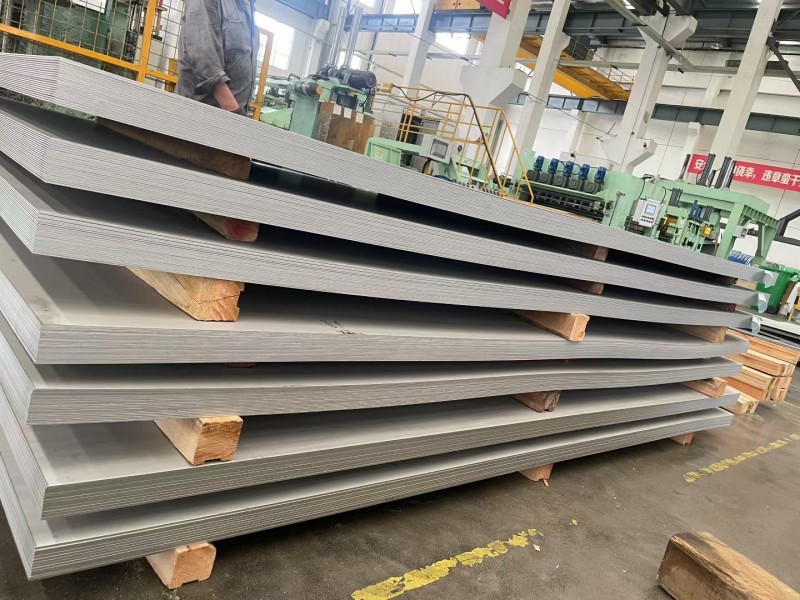
Vroče valjane pločevine iz nerjavečega jekla 304 ponujajo celotno dobavno verigo storitev. Kar zadeva obdelavo dimenzij, podpiramo izravnavo s fiksno dolžino, natančno rezanje in rezanje delov nepravilnih oblik s strogim nadzorom tolerance, da zadostimo potrebam natančnega sestavljanja. Naša vodilna kitajska tovarna zagotavlja kakovost; vsaka serija listov ima izvirno potrdilo o kakovosti materiala proizvajalca, nudimo pa tudi storitve preverjanja, kot sta spektralno testiranje in neporušitveno testiranje, ki podpirajo ponovni pregled tretje osebe.
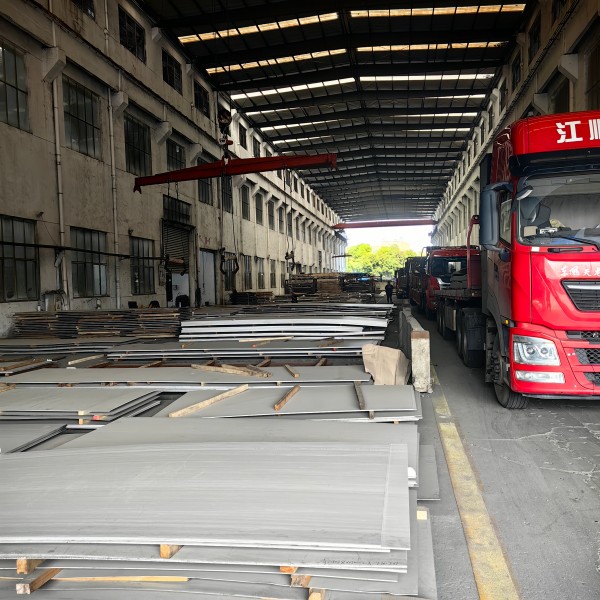
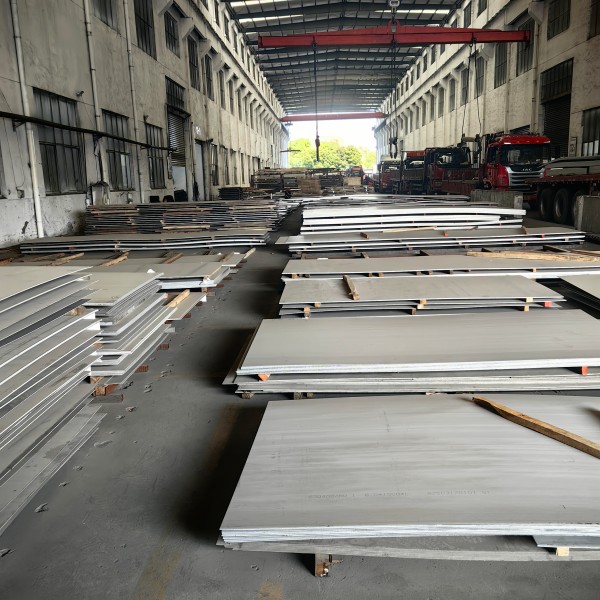
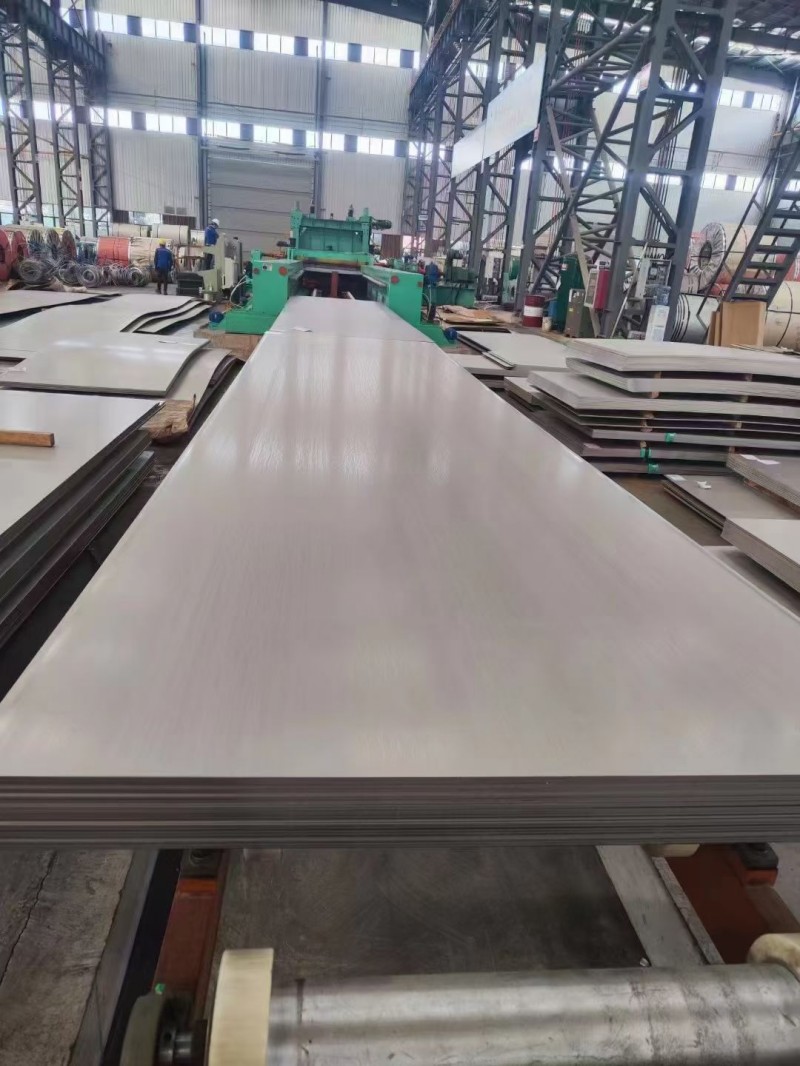
Vroče valjane plošče iz nerjavečega jekla 304 so pogosto uporabljene avstenitne pločevine iz nerjavečega jekla na industrijskih področjih, ki so v skladu z nacionalnim standardom GB/T 4237 in mednarodnimi standardi, kot sta ASTM in JIS, s širokim spektrom specifikacij. Standardna debelina naše tovarne je 3,0 mm–60 mm, z izjemno debelimi ploščami, ki jih je mogoče prilagoditi do 200 mm. Najpogostejše širine plošč so 1500 mm, 1800 mm in 2000 mm, s standardno dolžino 6000 mm, nestandardne velikosti pa je mogoče prilagoditi. Standardna površinska obdelava je NO.1 vroče valjana in lužena, z enotnim mat srebrno-belim videzom. Srednje tanke plošče (3–12 mm) se uporabljajo predvsem za okvirje opreme in komunalne strukturne komponente, medtem ko se debelejše plošče (16 mm in več) pogosto uporabljajo v tlačnih posodah, rezervoarjih za shranjevanje kemikalij, težkih strojih in drugih aplikacijah, ki prenašajo težke pritiske.
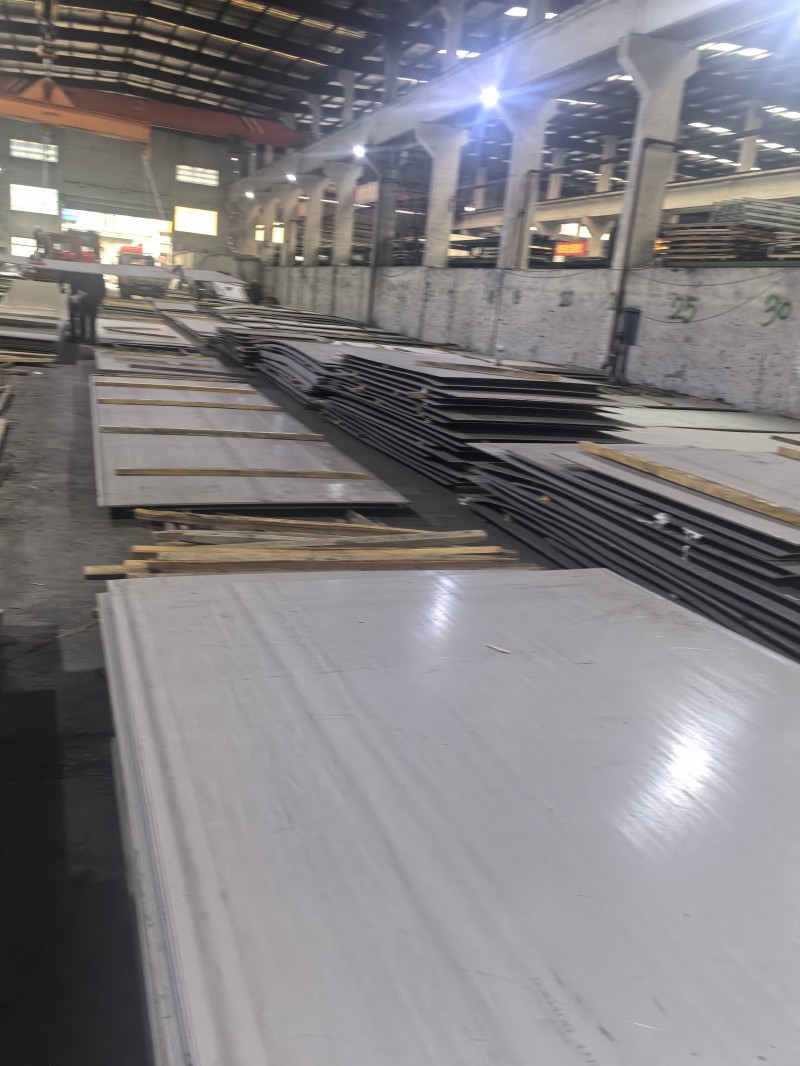
Vroče valjana jedrna plošča iz nerjavečega jekla 304 Proizvodni proces
I. Priprava in ogrevanje plošč
Osnova surovine: Kontinuirano lita plošča iz avstenitnega nerjavečega jekla 304, standardna debelina 150-250 mm
Predobdelava: brušenje površinskih razpok, vključkov in drugih primarnih napak pred vstopom v peč
Ogrevalna oprema: peč s pohodnimi žarki
Procesni parametri: Enakomerno segrevanje v območju 1200-1250 ℃
Ključne kontrolne točke: Doseganje enofazne avstenitne strukture, zmanjšanje odpornosti proti deformacijam in izogibanje pregretju in medzrnskemu izločanju kroma
II. Grobi postopek valjanja
Predproces: Odstranjevanje vodnega kamna pod visokim pritiskom za odstranitev primarnega oksidnega kamna s površine in preprečitev njegovega vtiskanja v površino plošče
Metoda valjanja: Večprehodno izmenično valjanje na stroju za grobo obdelavo
Rezultat oblikovanja: 200 mm debela plošča, valjana v 30-60 mm vmesne plošče
Ključne kontrolne točke: Nadzor tolerance širine in ravnosti plošče, predhodno prečiščevanje zrn
III. Dokončajte postopek valjanja
Združljivost opreme
3–12 mm tanka plošča: 7 neprekinjenih valjarjev za srednje in težke plošče (14 mm in več): enostojni reverzibilni mlin
Trije ključni kontrolni indikatorji
Končna temperatura valjanja: stabilna v avstenitnem območju 900-1000 ℃ za preprečevanje izločanja krhke faze
Natančnost debeline: avtomatski sistem za nadzor debeline AGC, natančnost nacionalnega standarda ±0,1~±0,3 mm
Nadzor oblike plošče: Zagotavlja ravnost plošče s tehnologijo upogibanja in premikanja valjev
Izzivi procesa: Nerjaveče jeklo 304 ima veliko večjo odpornost na deformacijo kot navadno ogljikovo jeklo, kar zahteva večjo obremenitev mlina in natančnost oblike valja
IV. Hlajenje in preoblikovanje z laminarnim tokom
Hladilni proces: Laminarni tokovni hladilni sistem za enakomerno hlajenje in natančen nadzor hitrosti hlajenja
Glavni namen: preprečiti groba zrna in zagotoviti enotne in stabilne mehanske lastnosti, kot sta trdnost in plastičnost plošče.
Metoda prejemanja
3–12 mm tanke plošče: zvite v vroče valjane jeklene kolobarje za enostavno neprekinjeno obdelavo in transport
14 mm debele plošče: neposredno razrezane na dolžino v posamezne srednje debele plošče.
V. Raztopinsko žarjenje (ključni proces)
Nujnost postopka: Vroče valjanje in hlajenje bosta oborila spojine kromovega karbida, kar bo povzročilo zmanjšanje količine kroma med zrni in znatno zmanjšanje odpornosti proti koroziji.
Parametri procesa: segrevanje na 1050-1100 ℃ in zadrževanje, čemur sledi hitro ohlajanje z vodo/zrakom na sobno temperaturo.
Osnovna funkcija: karbidi se popolnoma raztopijo v avstenitni matrici, zaklenejo se v enofazno strukturo in obnovijo odpornost proti koroziji in plastičnost.
Izbira opreme:
Valjane plošče: šaržna obdelava v peči za kontinuirano žarjenje
Debele plošče: žarilna peč v obliki vozička
VI. Dekapiranje in pasiviranje
Osnovna funkcija: Odstrani gosto oksidno lestvico po vročem valjanju in žarjenju ter na površini tvori pasivni film za izboljšanje osnovne odpornosti proti koroziji.
Dvostopenjski postopek:
Predluženje z žveplovo kislino: Zrahlja strukturo oksidnega kamna
Končno luženje z mešanico dušikove kisline in fluorovodikove kisline: temeljito odstrani plast oksida in hkrati zaključi pasivacijo.
Končna površina izdelka: enotna mat srebrno bela standardna vroče valjana površina št. 1
Ključne kontrolne točke: Natančno nadzorujte razmerje kislinske raztopine in čas namakanja, da preprečite prekomerno kislo dekapiranje in interkristalno korozijo.
VII. Končna obdelava in tovarniški pregled
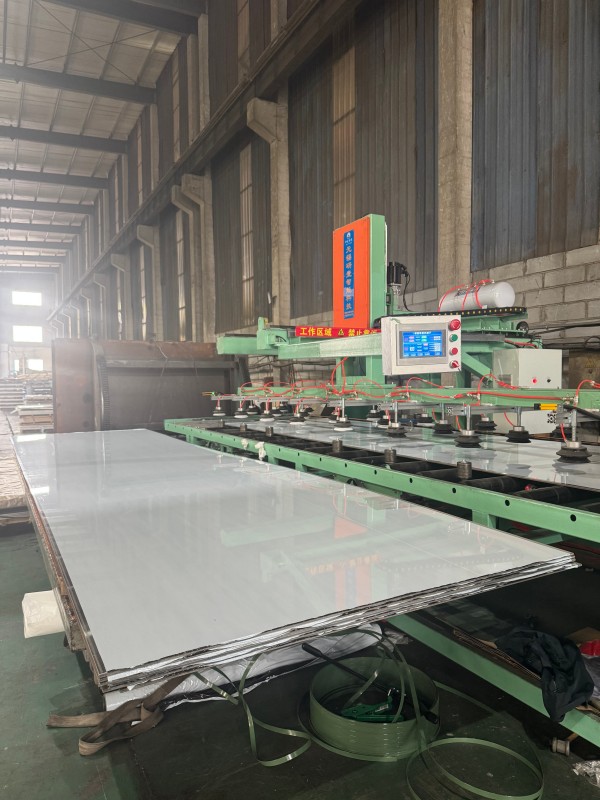
Postopek končne obdelave: Nivelirni stroj popravi obliko plošče, enota za obrezovanje robov odreže stranice in po dolžini odreže na določene mere.
Inšpekcijski postopek
Pregled zvitka/plošče: toleranca debeline, kakovost površine
Preverjanje vzorčenja: mehanske lastnosti, kemična sestava
Dostava: Izdaja originalnega tovarniškega certifikata kakovosti
Kateri dejavniki vplivajo na ceno vroče valjane pločevine iz nerjavečega jekla 304?
I. Stroški surovin: Osnovna podpora za nihanja cen
Stroški surovin predstavljajo približno 80 % skupnih stroškov vroče valjane pločevine iz nerjavečega jekla 304, zaradi česar so glavni dejavnik nihanj cen.
1. Surovine na osnovi niklja: Nerjaveče jeklo 304 vsebuje 8 %-10,5 % niklja. Stroški niklja predstavljajo skoraj polovico stroškov surovin, zaradi česar je najmočnejša spremenljivka v nihanju cen. Domače jeklarne kot vir niklja uporabljajo predvsem grodlje z visoko vsebnostjo niklja in odpadno nerjavno jeklo 304, ki jim dodajo majhno količino elektrolitskega niklja. Mednarodne cene niklja na LME, izvozne politike indonezijske nikljeve rude/nikljevega surovega železa in preusmeritev povpraševanja po niklju na nove energetske baterije neposredno vplivajo na stroške pločevine.
2. Ferrokromne surovine: nerjaveče jeklo 304 vsebuje 18–20 % kroma. Visokoogljični ferokrom je drugi največji strošek zlitine. Spremembe ponudbe v glavnih državah proizvajalkah, kot sta Južna Afrika in Kazahstan, ter stopnja izkoriščenosti domačih proizvodnih zmogljivosti ferokroma bodo vplivale na ceno pločevine zaradi stroškov.
3. Energija in pomožni materiali: Vroče valjanje je energijsko zelo potraten proces. Nihanja cen električne energije in koksa neposredno vplivajo na stroške valjanja. Hkrati bo cena kemičnih surovin, ki se uporabljajo za luženje in pasiviranje, nekoliko vplivala tudi na končne stroške vroče valjane lužene površine NO.1.
II. Struktura ponudbe in povpraševanja: neposredni dejavniki kratkoročnih nihanj cen
1. Stran ponudbe: Načrti za sprostitev zmogljivosti in vzdrževanje/zmanjšanje proizvodnje večjih domačih tovarn nerjavnega jekla neposredno določajo ponudbo na promptnem trgu. Nove zmogljivosti, ki se bodo pojavile na spletu, in dotok uvoženega vroče valjanega jekla bosta povečala pritisk ponudbe na trgu in zavirala zvišanje cen. Ko se omejitve varstva okolja in nadzor porabe energije poostrijo, se stopnje obratovanja jeklarne zmanjšajo, krčenje ponudbe pa podpira cene.
2. Stran povpraševanja: vroče valjano jeklo 304 se uporablja predvsem v rezervoarjih za shranjevanje kemikalij, tlačnih posodah, težkih strojih in komunalni infrastrukturi. Delovne stopnje in časovni razporedi začetka projektov nadaljnjih industrij neposredno določajo povpraševanje po nabavi. Industrija doživlja sezonske vrhunce in izven sezone. Največje povpraševanje med »zlatim septembrom in srebrnim oktobrom« ter v obdobju kopičenja zalog ob koncu leta/začetku leta ponavadi zvišata cene, medtem ko šibkejše povpraševanje v poletni izven sezone pritiska na cene navzdol.
3. Ravni zalog: Družbeni inventar in inventar jeklarne sta neposreden odraz razmerja med ponudbo in povpraševanjem. Ko se zaloge še naprej kopičijo in blago na kraju samem kopiči, so trgovci in jeklarne bolj pripravljeni znižati cene, da bi premaknili zaloge; ko se zaloge zmanjšajo na nizke ravni, so dobavitelji bolj pripravljeni vzdrževati cene, zaradi česar je večja verjetnost, da bodo cene narasle kot padle.
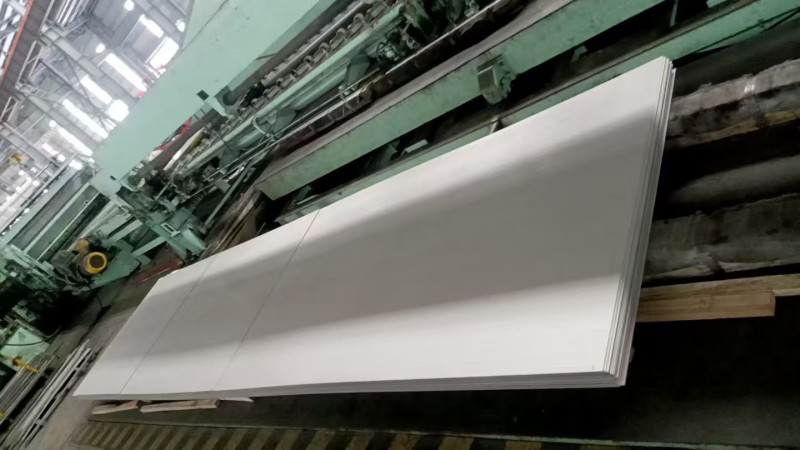
Vroče valjane plošče iz nerjavečega jekla 304 iz istega materiala imajo lahko precejšnje razlike v ceni zaradi specifikacij, standardov in zahtev glede obdelave:
1. Debelina in širina: Standardne 3-12 mm srednje tanke plošče so cene glede na debelino. Plošče, debelejše od 16 mm, zahtevajo več prehodov valjanja in imajo daljše proizvodne cikle, zaradi česar cene rastejo z debelino. Izjemno debele plošče nad 60 mm imajo visoke proizvodne ovire in omejeno zmogljivost, kar vodi do večje premije. Kar zadeva širino plošče, ima standardna širina 1500 mm najnižjo ceno, medtem ko imajo plošče širine 1800 mm, 2000 mm in plošče nestandardne dolžine različne stopnje povišanja cen.
2. Standardi in tolerance: Plošče, ki so v skladu z različnimi standardi, kot so GB/T 4237 (kitajski nacionalni standard), ASTM (ameriški standard) in JIS (japonski standard), imajo različne sestave in zahteve glede tolerance, kar povzroča razlike v ceni. Plošče s pozitivnimi tolerancami in plošče za tlačne posode, ki zahtevajo neporušitveno testiranje list za listom, so dražje od običajnih industrijskih plošč.
3. Storitve nadaljnje predelave: Osnovna cena velja za dekapirano površino št. 1. Sekundarna obdelava, kot je CNC izravnavanje, rezanje, lasersko rezanje, peskanje/vlečenje žice itd., bo povzročila dodatne stroške obdelave na postopek, kar bo na koncu zvišalo končno nabavno ceno.
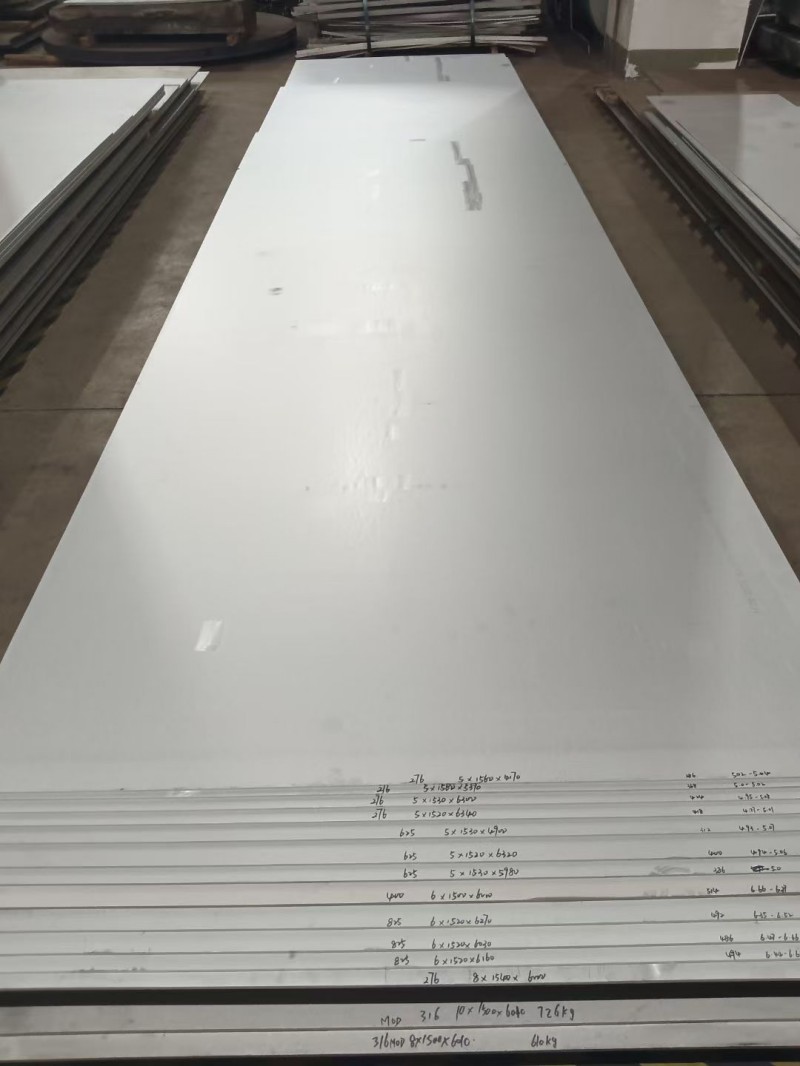
Povezana kategorija
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Hanyu Jingu, visokotehnološka cona, mesto Jinan, provinca Shandong, Kitajska
-
Tel
-
E-naslov
Za poizvedbe o ogljikovem jeklu, nerjavnem jeklu, pocinkanem jeklu ali ceniku nam pustite svoj e-poštni naslov in kontaktirali vas bomo v 24 urah.
Podobni izdelki


Novice Priporočila